Identificación permanente directamente sobre piezas de bronce
El bronce se utiliza en numerosos componentes industriales por sus propiedades mecánicas, resistencia al desgaste y comportamiento frente a la corrosión. Casquillos, cojinetes, válvulas, elementos mecánicos, placas y diferentes componentes pueden necesitar una identificación permanente durante su fabricación o utilización.
El marcado láser permite incorporar esa información directamente sobre la superficie de la pieza mediante un proceso digital y sin contacto físico con el componente.
Textos, referencias, números de serie, logotipos y códigos pueden formar parte de un mismo diseño y combinarse con información variable para identificar individualmente cada pieza.
¿Qué podemos marcar sobre bronce?
El láser permite incorporar diferentes tipos de información sobre componentes de bronce:
- Referencias de producto.
- Números de serie.
- Números de lote.
- Textos y datos técnicos.
- Logotipos y símbolos.
- Códigos QR.
- Códigos Data Matrix.
- Identificadores relacionados con sistemas de trazabilidad.
La información puede mantenerse fija para toda una serie de producción o modificarse automáticamente entre diferentes piezas cuando cada componente necesita una identificación individual.
¿Cómo responde el bronce al láser de fibra?
El bronce es una aleación basada principalmente en cobre a la que se incorporan otros elementos para obtener diferentes propiedades. Esto significa que no todos los bronces presentan exactamente la misma composición ni responden de idéntica manera al proceso láser.
También influyen el acabado superficial de la pieza, su estado, la geometría de la zona marcada y los parámetros utilizados.
Un componente pulido puede ofrecer un resultado visual diferente al de una pieza mecanizada, satinada o con una superficie más rugosa.
Por esta razón, cuando se trabaja con una aleación o acabado que no se ha procesado anteriormente, resulta recomendable realizar una prueba sobre una muestra representativa antes de establecer los parámetros definitivos.
Marcado superficial o grabado con eliminación de material
Dependiendo de la aplicación, el láser puede utilizarse con diferentes niveles de interacción sobre la superficie.
Cuando el objetivo principal es incorporar una referencia, número de serie o código claramente identificable, puede ser suficiente un marcado relativamente superficial.
Si se necesita una mayor eliminación de material, un láser de fibra Q-switched puede realizar sucesivas pasadas sobre la misma zona para ir generando progresivamente un grabado más acusado.
El resultado dependerá de la composición del bronce, de la superficie, del diseño y de los parámetros utilizados. Cuanto mayor sea la eliminación de material requerida, mayor será normalmente el tiempo necesario para completar el proceso.
Por este motivo no existe una profundidad de grabado única que pueda aplicarse a cualquier pieza de bronce.
El color del marcado depende del material y del proceso
El marcado láser sobre bronce no debe entenderse como un sistema de impresión en el que se selecciona directamente un color final.
La interacción del láser con la superficie puede generar diferentes niveles de contraste y tonalidades dependiendo de la aleación, del acabado original y de los parámetros utilizados.
En aplicaciones industriales, el objetivo suele ser conseguir una identificación claramente visible y estable sobre la pieza, más que obtener un tono concreto.
Esta consideración es especialmente importante cuando trabajamos con aleaciones metálicas cuya composición exacta puede variar entre diferentes referencias.
Códigos Data Matrix sobre componentes de bronce
El código Data Matrix resulta especialmente interesante para identificar componentes industriales porque permite almacenar información en un espacio reducido.
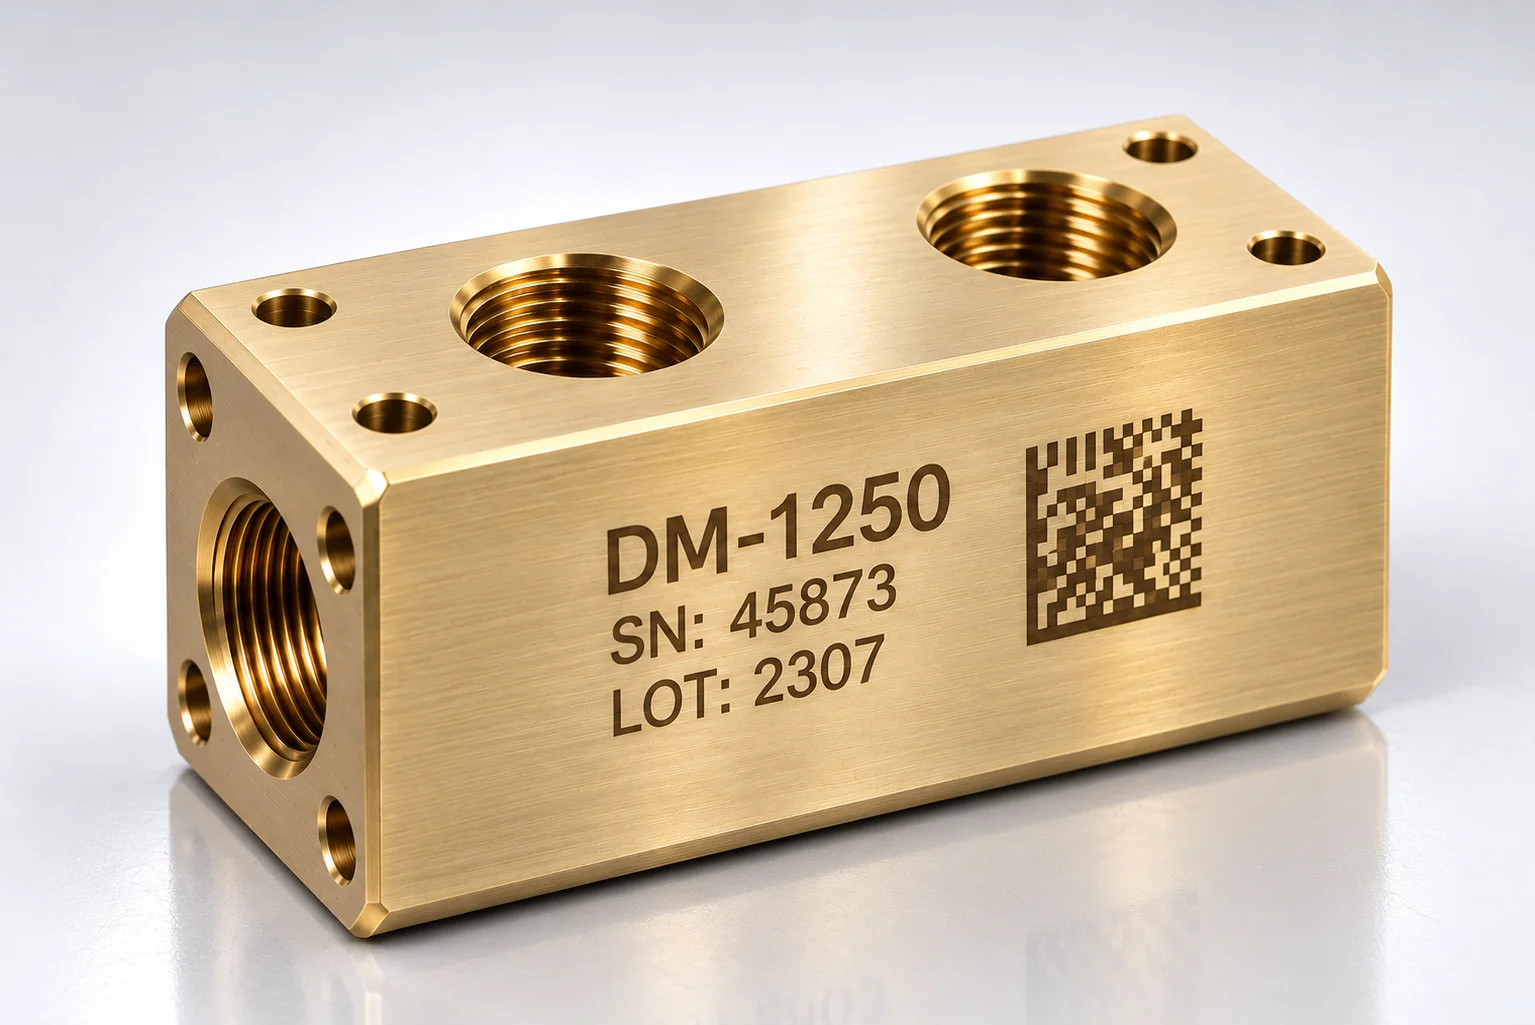
En una misma pieza pueden combinarse un pequeño Data Matrix, números de serie y diferentes líneas de información alfanumérica, como ocurre en el componente mostrado en esta aplicación.
Para obtener un código funcional no basta con que visualmente parezca correctamente marcado. El contraste, las dimensiones de las celdas, la geometría de la superficie y las condiciones de iluminación pueden influir en su posterior lectura.
Cuando el Data Matrix forma parte de un sistema de trazabilidad, resulta recomendable verificarlo con el lector y las condiciones reales que se utilizarán posteriormente en producción.
Puedes ampliar esta aplicación en nuestra guía sobre marcado láser de códigos Data Matrix.
Marcado sobre superficies planas y curvas
Las piezas de bronce pueden presentar geometrías muy diferentes.
Sobre una superficie plana resulta sencillo mantener todo el diseño dentro de unas condiciones de enfoque similares. En superficies curvas debe considerarse la variación de altura que se produce dentro de la zona marcada.
Cuando el diseño ocupa únicamente una pequeña parte de una superficie cilíndrica puede ser posible realizar el marcaje directamente, siempre que la geometría y las condiciones de enfoque lo permitan.
Si el diseño necesita extenderse alrededor de una parte importante de la circunferencia, puede resultar conveniente utilizar un sistema rotativo.
Puedes consultar más información sobre este tipo de aplicaciones en nuestro artículo sobre grabado láser de piezas cilíndricas.
Marcado de números de serie y datos variables
Una de las ventajas del láser como sistema de identificación industrial es la posibilidad de cambiar automáticamente determinados elementos del diseño entre una pieza y la siguiente.
Un mismo componente puede mantener el logotipo, referencia y características generales mientras cambia su número de serie, lote, fecha, código u otros datos.
Esto permite asignar una identificación única a cada pieza y relacionarla posteriormente con información almacenada en los sistemas de producción o control.
Cuando el marcado se integra dentro de un proceso más amplio de identificación de componentes, pasa a formar parte de un sistema de trazabilidad industrial.
Aplicaciones industriales del marcado láser en bronce
El bronce aparece en componentes de muy diferente naturaleza y el láser puede utilizarse para identificar piezas como:
- Casquillos y cojinetes.
- Componentes mecánicos.
- Válvulas y elementos de conducción de fluidos.
- Placas y elementos identificativos.
- Piezas mecanizadas.
- Componentes de maquinaria.
- Elementos decorativos y técnicos.
La posibilidad de modificar digitalmente el contenido permite utilizar un mismo equipo para referencias y geometrías diferentes sin necesidad de preparar herramientas específicas para cada diseño.
Ventajas del marcado láser sobre bronce
El marcado láser presenta diferentes ventajas para la identificación de componentes de bronce:
- Marcaje directamente sobre la pieza.
- Proceso sin contacto físico con el componente.
- Sin tintas ni consumibles asociados al proceso de marcaje.
- Gran definición para textos y elementos de pequeñas dimensiones.
- Posibilidad de incorporar logotipos y símbolos.
- Marcado de números de serie y datos variables.
- Posibilidad de realizar códigos QR y Data Matrix.
- Proceso digital y repetible.
El tipo de resultado debe definirse teniendo en cuenta la aleación, el acabado superficial y las necesidades reales de identificación de la pieza.
LPX Desktop y LPX Portátil para marcar piezas de bronce
Cuando los componentes pueden trasladarse fácilmente hasta el puesto de marcaje, la LPX Desktop ofrece una solución compacta para realizar textos, referencias, logotipos, números de serie y códigos sobre piezas metálicas.
Su fuente láser de fibra Q-switched de 30 W permite trabajar sobre bronce y realizar tanto identificaciones superficiales como procesos con mayor eliminación de material mediante sucesivas pasadas.
Cuando la pieza es grande, pesada, está instalada o resulta difícil trasladarla hasta una estación de trabajo, la LPX Portátil permite llevar el cabezal de marcaje directamente hasta el componente.
La elección entre ambas configuraciones depende principalmente de las dimensiones, geometría y movilidad de las piezas que se necesitan identificar.