Marcaje permanente sobre piezas de acero galvanizado
El acero galvanizado incorpora un recubrimiento de zinc cuya función principal es proteger el acero frente a la corrosión. Esta capa superficial hace que su comportamiento durante el marcaje láser sea diferente al de una pieza de acero sin recubrimiento.
Un láser de fibra puede utilizarse para realizar textos, referencias, números de serie, logotipos y códigos sobre piezas galvanizadas, pero el resultado dependerá de las características concretas del recubrimiento y de la intensidad con la que actuemos sobre él.
Por este motivo es importante distinguir entre modificar superficialmente el acabado, eliminar parte del recubrimiento o llegar hasta el acero situado debajo.
¿Cómo actúa el láser sobre una superficie galvanizada?
Cuando trabajamos sobre acero galvanizado, el láser interactúa inicialmente con el recubrimiento superficial y no directamente con el acero base.
El efecto obtenido depende de factores como el tipo y espesor del recubrimiento, su acabado, el estado de la superficie y los parámetros utilizados durante el marcaje.
En determinadas piezas puede obtenerse una modificación visual de la superficie que proporciona contraste suficiente para identificar claramente el componente sin necesidad de buscar un grabado profundo.
Con parámetros diferentes, la acción del láser puede llegar a eliminar material del recubrimiento y modificar progresivamente la superficie.
Por esta razón, antes de establecer un proceso definitivo resulta recomendable realizar pruebas sobre la pieza real.
El marcado no tiene por qué ser blanco
Una idea que conviene evitar es asumir que el láser producirá necesariamente caracteres blancos sobre una superficie galvanizada oscura.
El aspecto final depende de cómo reaccione el tratamiento superficial.
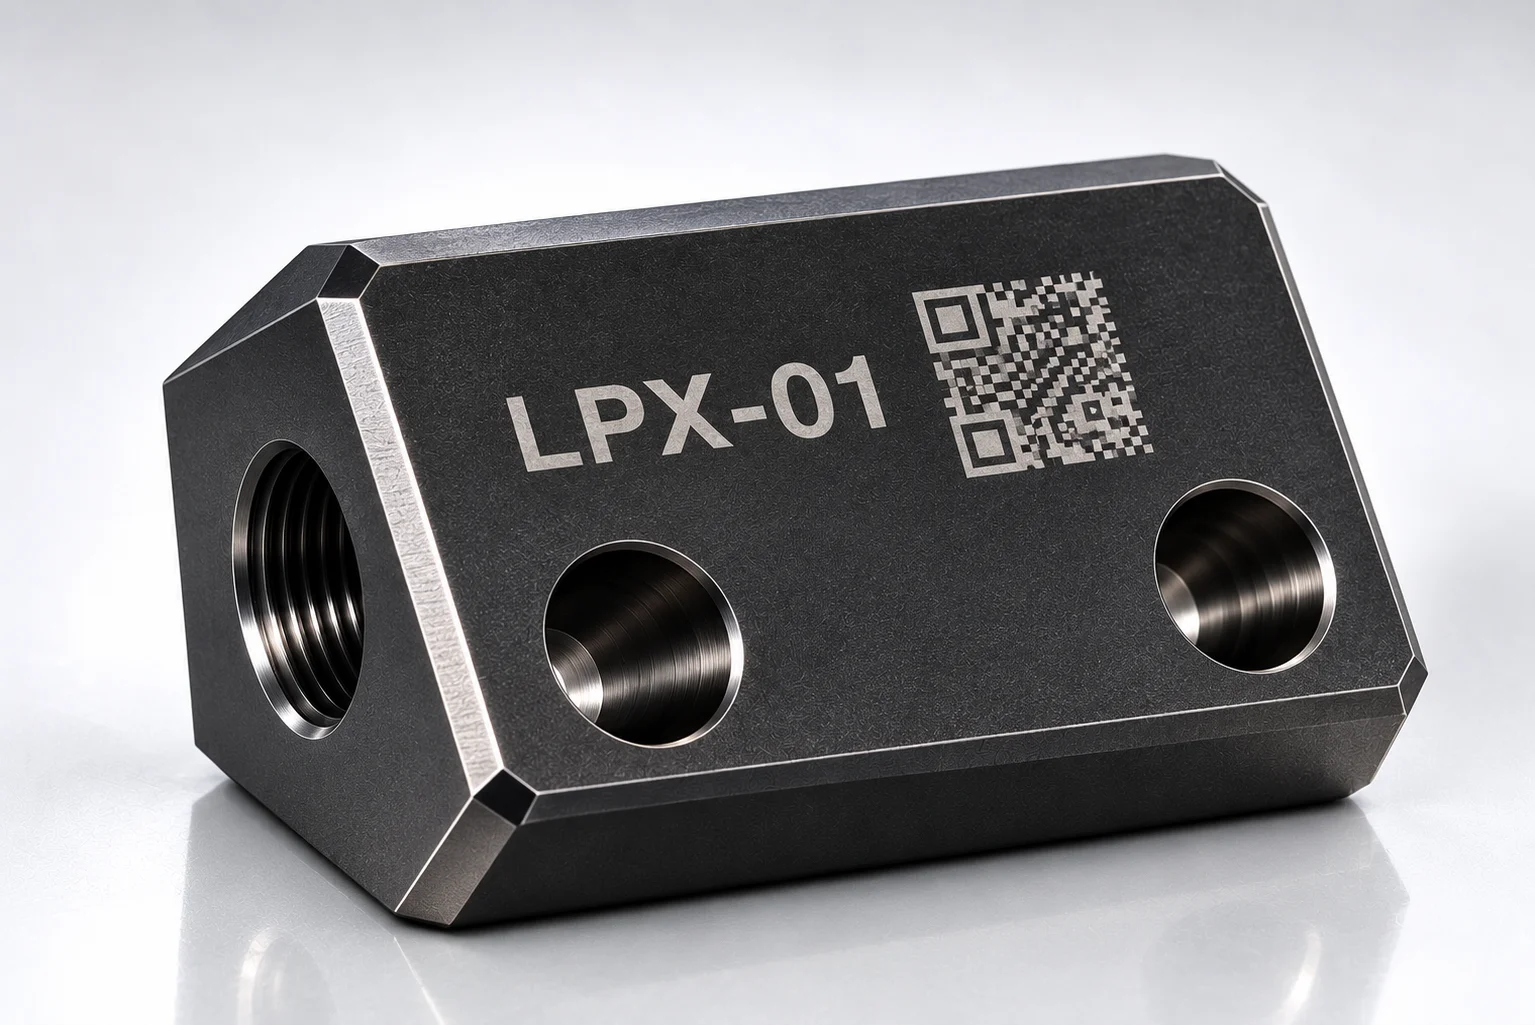
En la pieza mostrada en esta aplicación, por ejemplo, el marcado presenta una tonalidad marrón muy oscura, próxima al negro, que contrasta suficientemente con el acabado de la superficie y permite leer claramente la identificación.
En una aplicación industrial, la legibilidad y estabilidad del resultado son normalmente más importantes que obtener un color determinado.
Por este motivo no planteamos el marcaje láser como una impresión en la que pueda seleccionarse directamente el color final.
Modificar el recubrimiento o llegar hasta el acero
Dependiendo de la aplicación pueden plantearse diferentes niveles de interacción con la superficie.
Modificación superficial
El láser puede producir un cambio visible sobre el acabado superficial sin buscar una eliminación importante de material.
Cuando el contraste obtenido es suficiente, este tipo de marcaje puede utilizarse para textos, referencias y otras identificaciones.
Eliminación del recubrimiento
Al incrementar la acción del láser puede producirse una eliminación parcial o completa de la capa superficial en la zona procesada.
En los procesos de eliminación de recubrimientos, el contraste puede generarse precisamente por la diferencia entre la capa exterior y el material situado debajo.
Grabado del acero base
Si el proceso atraviesa completamente el recubrimiento y continúa eliminando material, puede llegarse a grabar el propio acero.
En este caso ya no estamos hablando únicamente de marcar el galvanizado, sino de alterar también el material base.
Esta diferencia es importante porque eliminar localmente un recubrimiento protector puede modificar la protección anticorrosiva que proporcionaba originalmente el galvanizado.
¿Qué información podemos marcar?
Las piezas galvanizadas pueden incorporar mediante láser diferentes elementos de identificación:
- Referencias de producto.
- Números de serie.
- Números de lote.
- Textos y caracteres alfanuméricos.
- Logotipos y símbolos.
- Códigos QR.
- Códigos Data Matrix.
- Identificadores relacionados con sistemas de trazabilidad.
Al tratarse de un proceso digital, también es posible combinar información fija con datos variables para proporcionar a cada componente una identificación diferente.
Galvanizado, geometría y acabado superficial
No todas las piezas galvanizadas presentan el mismo aspecto ni reaccionan exactamente de la misma manera al láser.
El recubrimiento puede presentar diferentes espesores, texturas y acabados superficiales. Además, la geometría de la pieza puede condicionar la posición en la que resulta más conveniente realizar el marcaje.
Una superficie plana facilita mantener todo el diseño dentro de unas condiciones de enfoque similares. Cuando la pieza presenta zonas curvas, cambios de altura o geometrías complejas también debe considerarse cómo afectará esa forma al proceso de marcaje.
Por este motivo, una prueba sobre el material real es la forma más fiable de determinar el aspecto y los parámetros adecuados para una referencia concreta.
Marcado láser y protección frente a la corrosión
El galvanizado se utiliza precisamente para proteger el acero mediante una capa de zinc.
Si el proceso de marcaje modifica únicamente el aspecto superficial, el efecto sobre el recubrimiento será diferente al de un proceso que lo elimine completamente hasta dejar expuesto el acero.
Cuando la resistencia a la corrosión es un requisito importante de la pieza, debe valorarse hasta qué punto puede modificarse o eliminarse la capa protectora en la zona marcada.
Por esta razón, no siempre resulta conveniente buscar la máxima profundidad posible. El tipo de marcaje debe elegirse de acuerdo con la función de la pieza y con los requisitos de protección superficial.
Humos y extracción durante el marcaje
El procesamiento láser de metales y recubrimientos puede generar partículas y humos procedentes del material tratado.
En una pieza galvanizada debe tenerse especialmente en cuenta la presencia de zinc en el recubrimiento.
Por este motivo, el proceso debe realizarse con un sistema de extracción adecuado y evitando la exposición del operador a los humos generados durante el marcaje.
Antes de procesar cualquier recubrimiento cuyo origen o composición no se conozca, resulta además recomendable identificar previamente el tratamiento superficial.
Ventajas del láser para identificar piezas galvanizadas
El marcaje láser ofrece diferentes ventajas para la identificación industrial de este tipo de componentes:
- Proceso sin contacto físico con la pieza.
- Marcaje directamente sobre el componente.
- Sin tintas ni consumibles asociados al proceso de marcaje.
- Posibilidad de realizar textos, numeraciones, logotipos y códigos.
- Utilización de números de serie y datos variables.
- Gran definición para identificaciones de pequeñas dimensiones.
- Proceso digital y repetible.
El resultado debe definirse teniendo en cuenta tanto la legibilidad necesaria como las características y función protectora del recubrimiento.
LPX Desktop o LPX Portable para piezas galvanizadas
Cuando las piezas pueden colocarse fácilmente en un puesto de marcaje, la LPX Desktop permite realizar textos, numeraciones, logotipos y códigos sobre componentes metálicos mediante su fuente láser de fibra Q-switched de 30 W.
Su configuración de sobremesa resulta especialmente práctica para piezas pequeñas y medianas que pueden posicionarse de forma repetitiva bajo el cabezal.
Cuando se trabaja sobre estructuras, componentes de grandes dimensiones o piezas que no pueden desplazarse fácilmente, la LPX Portable permite llevar el cabezal de marcaje hasta la propia superficie.
En ambos casos resulta recomendable realizar una prueba previa sobre el galvanizado concreto para determinar el contraste y nivel de interacción con el recubrimiento más adecuados para la aplicación.